

ASTM A403 تجهيزات أنابيب الفولاذ المقاوم للصدأ
ترك رسالة
ASTM A403 تجهيزات أنابيب الفولاذ المقاوم للصدأ
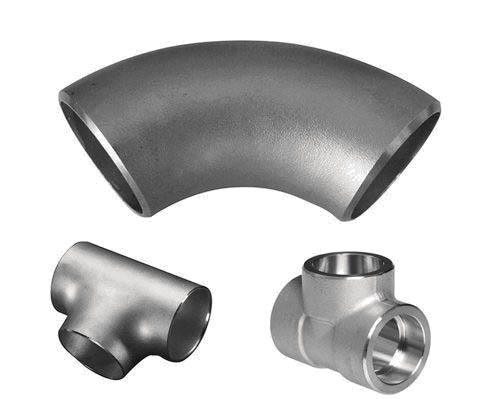
تشير تجهيزات أنابيب الفولاذ المقاوم للصدأ ASTM A403 إلى مادة تركيبات الفولاذ المقاوم للصدأ الأوستنيتي المزورة والمدرفلة لأنابيب الضغط. الدرجات الشائعة هي WP304/L، WP316/L. يمكن استخدامها في العديد من المجالات مثل الصناعة الهندسية ومحطات تحويل الطاقة وما إلى ذلك.
ASTM A403 النطاق القياسي
يتضمن المعيار عدة درجات من سبائك الفولاذ المقاوم للصدأ الأوستنيتي، ويستخدم البادئة WP أو CR لتحديد درجة الفولاذ، اعتمادًا على حجم ASTM أو MSS المطبق ومعايير الضغط المقدرة.
تم تصميم ASTM A403 لتركيبات الأنابيب الفولاذية المطروقة، وتجهيزات الأنابيب المصبوبة ليست مناسبة. (يتم تضمين مصبوبات الفولاذ المقاوم للصدأ الأوستنيتي في هذه المعايير، A351/A351M، A743/A743M وA744/A744M.)
تجهيزات أنابيب الفولاذ المقاوم للصدأ بدرجة WP
تُسمى المواد بموجب هذا المعيار باسم درجة WP، ولكل فولاذ مقاوم للصدأ من درجة WP، يتم تضمين عدة فئات من تجهيزات الأنابيب، للإشارة إلى استخدام هيكل سلس أو ملحوم. تُستخدم تسميات الفئات أيضًا للإشارة إلى طرق الاختبار غير المدمرة ومدى الاختبار غير المدمر (NDE).
وحدات الوصف
تم وصف هذه المعايير ومعايير المواد القابلة للتطبيق في كل من وحدات البوصة رطل ووحدات النظام الدولي للوحدات. ومع ذلك، ما لم يتم تحديد الرقم القياسي "M" (وحدة النظام الدولي للوحدات) في الترتيب، يتم توفير المادة بوحدات البوصة/الرطل.
يجب اعتبار القيم المعبر عنها إما بالبوصات أو الجنيهات أو وحدات النظام الدولي للوحدات قيمًا قياسية. في النص، تظهر وحدات النظام العالمي بين قوسين. وبما أن القيم في نظامي الوحدتين من غير المرجح أن تكون متساوية تمامًا، فمن الضروري اعتماد نظامي وحدتين بشكل مستقل. إذا تم الخلط، فإنه سيؤدي إلى عدم الاتساق مع هذا المعيار.
المعايير المرجعية لتجهيزات الأنابيب ASTM A403 SS
• ASTM A351/A351M: الصب، الأوستنيتي، لمواصفات الأجزاء المحتوية على الضغط
• ASTM A743/A743M: مواصفات الصب، الإينرون والكروم والحديد والكروم والنيكل ومقاومة التآكل للتطبيقات العامة
• ASTM A744/A744M: لخدمة الخادم بخلاف A743M (لنفس المادة)
• ASTM A751: طرق الاختبار والممارسات والمصطلحات الخاصة بالتحليل الكيميائي لمنتجات الصلب.
• ASTM A960/A960M: مواصفات المتطلبات العامة لتركيبات الأنابيب الفولاذية المطاوع.
• E112: طرق اختبار تحديد متوسط حجم الحبوب
• E165: تدريب على فحص اختراق السوائل للصناعة العامة
• ASME B16.9: تجهيزات اللحام المؤخرة المصنوعة من الفولاذ المطاوع في المصنع
• ASME B16.11: تركيبات فولاذية مطروقة، ومقبس ملحوم وملولب
• MSS SP-25: نظام وضع العلامات القياسي للصمامات والتركيبات والفلنجات والوصلات
• MSS SP-43: الممارسة القياسية للتركيبات الملحومة من الفولاذ المقاوم للصدأ خفيفة الوزن
• MSS SP-79: إدخالات مخفض لحام المقبس
• MSS SP-95: حلمات متأرجحة وسدادات كبيرة
• MSS SP-97 تجهيزات مخارج فرعية مطروقة ومعززة بشكل متكامل من لحام المقبس، الملولب
• معيار AWS A 5.4، A 5.9، A 5.11، A 5.14.
نطاق التوريد لدينا
المواصفات: أستم A403
الدرجات: WP304، WP304L، WP310S، WP316، WP316L إلخ.
الأنواع: سلسة أو ملحومة
نطاق الأبعاد: 1/2 بوصة إلى 48 بوصة ملحوظة
نطاق سمك الجدار: الجدول 10، الجدول 40، الجدول 80
أنواع التركيبات المغطاة بمعيار A403

مِرفَق

قمزة

قبعة

المخفض

اقتران

حلمة الثدي
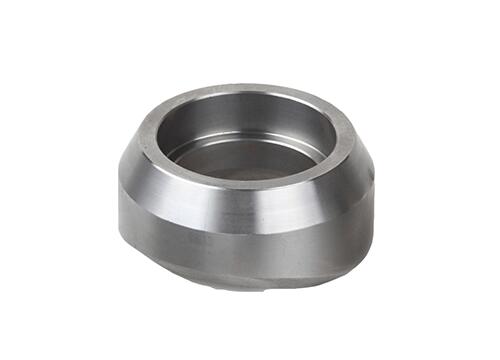
أوليتس
مادة
يجب أن تكون المواد المستخدمة في تجهيزات الأنابيب هي المطروقات والقضبان والألواح والمنتجات الأنبوبية غير الملحومة أو الملحومة المحددة في جدول التركيب الكيميائي.
صهر
يجب صهر الفولاذ بإحدى الطرق التالية:
أ. فرن كهربائي (مع منفصل وتكرير اختياري)
ب. فرن فراغ
ج. واحدة من الأولى تليها إعادة الصهر بالفراغ أو إعادة صهر القطب الكهربائي القابل للاستهلاك الخبث
د. إذا تم استخدام الصهر الثانوي، يشير رقم الفرن إلى جميع سبائك الفولاذ المعاد صهرها برقم فرن صهر واحد.
صناعة
تشكيل
يمكن إجراء عملية الحدادة أو التشكيل عن طريق المطرقة، أو التطريق بالضغط، أو التثقيب، أو البثق، أو التقليب، أو الدرفلة، أو الثني، أو اللحام أو التشغيل الآلي، أو طريقتين أو أكثر في نفس الوقت. يجب أن تضمن عملية التشكيل عدم حدوث أي عيوب ضارة في تجهيزات الأنابيب.
المعالجة الحرارية
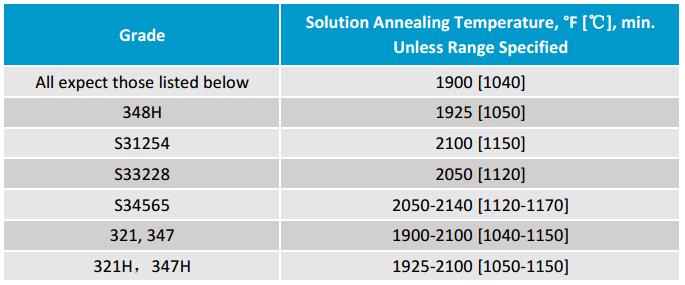
بالنسبة للفولاذ من الدرجة H، يلزم إجراء معالجة حرارية بمحلول منفصل لتليين المحلول. يجب أن يتم توفير جميع تجهيزات الأنابيب في حالة المعالجة بالحرارة. يجب أن تتم جميع أعمال اللحام قبل المعالجة الحرارية. التركيبات التي تم تشكيلها مباشرة من المطروقات الملدنة بالمحلول ومخزونات القضبان لا تحتاج إلى التلدين مرة أخرى.
التركيب الكيميائي
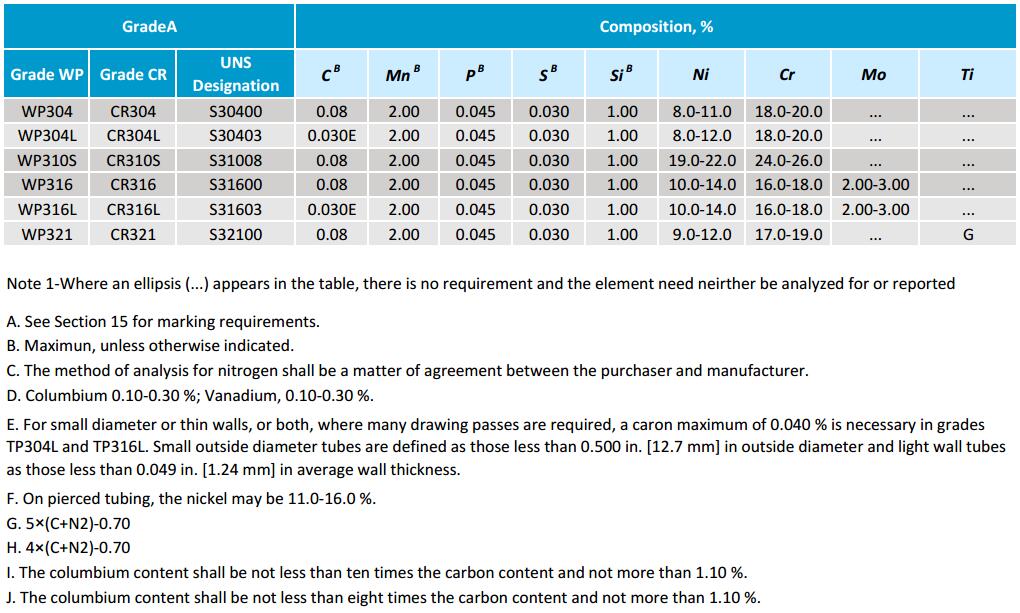
يجب تحديد التركيب الكيميائي لكل فولاذ مصبوب أو فرن، ويجب أن يتوافق مع متطلبات التركيب الكيميائي لكل درجة من المواد المدرجة في جدول التركيب الكيميائي.
خصائص الشد
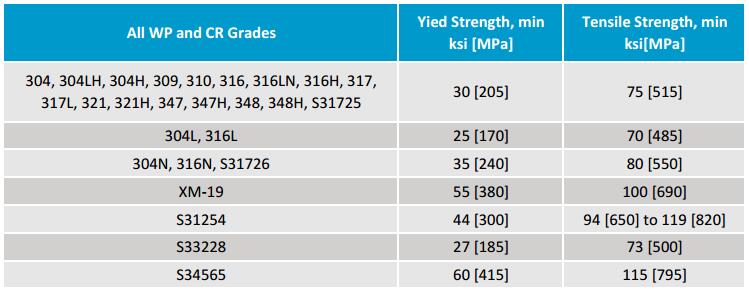
يجب أن تتوافق خصائص الشد لمواد تركيب الأنابيب مع متطلبات خصائص الشد. يجب إجراء الاختبارات والتقارير وفقًا لأساليب وتعريفات طائرة A370.
بالنسبة لاختبار الشد، يجب أن تكون العينات المقطوعة طوليًا أو عرضيًا مقبولة. على الرغم من أن جدول خصائص الشد يحدد متطلبات الاستطالة للعينات الطولية والعرضية، إلا أنه ليس المقصود منه أن يكون قابلاً للتطبيق في نفس الوقت. بدلاً من ذلك، هذا القصد هو أن متطلبات الاستطالة المقابلة للعينات القابلة للتطبيق في الاتجاه هي فقط المناسبة.
يجب أن يشير تقرير اختبار الشد الذي تم إجراؤه على المادة الأولية إلى ما يلي:
• يجب أن يوضح تقرير المادة الأولية أن خصائص مادة تجهيزات الأنابيب تفي بمتطلبات هذه المواصفة القياسية، بشرط أن تكون المعالجة الحرارية للمادة الأولية هي نفس مادة تجهيزات الأنابيب.
• إذا لم يتم اختبار المادة الأولية، أو إذا كانت المعالجة الحرارية للمادة الأولية مختلفة عن تلك الخاصة بتركيبات الأنابيب، فيجب على الشركة المصنعة للتركيبات إجراء اختبار شد واحد على الأقل لكل فولاذ فرن على المادة التي تمثل تركيبات الأنابيب النهائية ويجب أن تكون حالة المعالجة الحرارية هي نفس حالة تجهيزات الأنابيب الممثلة.
صقل الأسطح
يجب فحص تجهيزات الأنابيب الموردة وفقاً لهذه المواصفة القياسية بصرياً. ينبغي قياس عمق انقطاع السطح النموذجي.
• يجب إزالة التشققات السطحية (قشور السمك) التي يزيد عمقها عن 1/64 بوصة (0.4 ملم).
• يجب إزالة العيوب الميكانيكية التي يزيد عمقها عن 1/16 بوصة (1.6 ملم).
• باستثناء ما ورد أعلاه، يجب ألا يكون لتجهيزات الأنابيب فجوة سطحية أعمق من 5% من سمك الجدار الاسمي المحدد، ويجب أن يكون لها سطح آلي جيد.
الإصلاح عن طريق بدل اللحام
• عندما يتجاوز عمق العيب 33 1/3% من سمك الجدار الاسمي، أو تتجاوز منطقة العيب 10% من مساحة سطح تركيب الأنابيب، لا يُسمح بإصلاح اللحام تحت أي ظرف من الظروف.
• يجب إزالة العيوب غير المقبولة بالوسائل الميكانيكية أو بطرق القطع الحراري أو الحفر.
• يجب أن تكون تجهيزات الأنابيب خالية من الترسبات ويجب أن يتم تخميلها.


